Связаться в WhatsApp

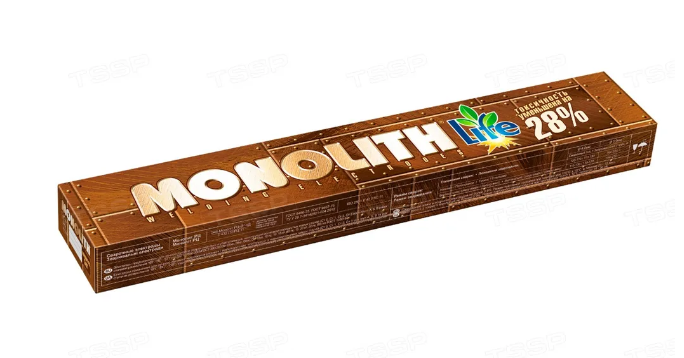
Электроды Монолит РЦ д.4мм Уп/5кг
Тип покрытия — рутил-целлюлозное.
AWS A 5.1:E 6013 ISO 2560-A-E 42 0 RC 11 ГОСТ 9466 — 75 Э 46 –Монолит РЦ-Ø-УД
Е 43 2(3) РЦ 11
ТУ У 28.7-34142621-004:2010
Назначение и область применения
Универсальный электрод для широкого применения в промышленности и быту с уменьшенной величиной выделения сварочного аэрозоля. Предназначен для ручной дуговой сварки на постоянном или переменном токе рядовых и ответственных конструкций из низкоуглеродистых марок сталей, поставляемых по ДСТУ 2651/ГОСТ 380 (Ст 0, Ст 1, Ст 2, Ст 3 всех групп А, Б, В и всех степеней раскисления – “КП”, “ПС”, “СП”) и по ГОСТ 1050 (05кп, 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20), во всех пространственных положениях (кроме вертикального сверху вниз для электродов диаметром 5,0 мм).
Условия применения
Коэффициент наплавки 8,5 — 9,5 г/А.ч. Расход электродов на 1 кг наплавленного металла 1,75 кг. Электроды марки МОНОЛИТ РЦ предназначены для сварки угловых, стыковых, нахлесточных соединений из металла толщиной от 3 до 20 мм. Электроды малочувствительны к качеству подготовки кромок, наличию ржавчины и других поверхностных загрязнений. При монтажной сварке возможна работа во всех пространственных положениях без изменения сварочного тока. Сварка вертикальных швов способом «сверху-вниз» производится короткой дугой или опиранием. Не следует допускать затекания шлака впереди дуги. Для этого угол подъема электрода к вертикали должен составлять 40 – 70°. В нижнем положении электрод рекомендуется наклонять в направлении сварки на 20 – 40° от вертикали.
При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка: 110±10°С 25-30 мин.
Химический состав наплавленного металла, %
Mn Si C P S
0.40-0.65 0.15-0.40 ≤ 0.11 ≤ 0.035 ≤ 0.030
Механические свойства металла шва
Временное сопротивление, Н/мм² Относительное удлинение, % Ударная вязкость, Дж/см²
≥450 ≥22 ≥78
Сварку проводить постоянным током любой полярности (рекомендуется обратной, «+» на электроде) или переменным током от трансформатора с напряжением холостого хода не менее 50 В.
 Электроды и проволока
Электроды Монолит РЦ д.4мм Уп/5кг
9 100₸
Электроды Монолит РЦ д.4мм Уп/5кг
9 100₸
Акции

Описание товара
Тип покрытия — рутил-целлюлозное.
AWS A 5.1:E 6013 ISO 2560-A-E 42 0 RC 11 ГОСТ 9466 — 75 Э 46 –Монолит РЦ-Ø-УД
Е 43 2(3) РЦ 11
ТУ У 28.7-34142621-004:2010
Назначение и область применения
Универсальный электрод для широкого применения в промышленности и быту с уменьшенной величиной выделения сварочного аэрозоля. Предназначен для ручной дуговой сварки на постоянном или переменном токе рядовых и ответственных конструкций из низкоуглеродистых марок сталей, поставляемых по ДСТУ 2651/ГОСТ 380 (Ст 0, Ст 1, Ст 2, Ст 3 всех групп А, Б, В и всех степеней раскисления – “КП”, “ПС”, “СП”) и по ГОСТ 1050 (05кп, 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20), во всех пространственных положениях (кроме вертикального сверху вниз для электродов диаметром 5,0 мм).
Условия применения
Коэффициент наплавки 8,5 — 9,5 г/А.ч. Расход электродов на 1 кг наплавленного металла 1,75 кг. Электроды марки МОНОЛИТ РЦ предназначены для сварки угловых, стыковых, нахлесточных соединений из металла толщиной от 3 до 20 мм. Электроды малочувствительны к качеству подготовки кромок, наличию ржавчины и других поверхностных загрязнений. При монтажной сварке возможна работа во всех пространственных положениях без изменения сварочного тока. Сварка вертикальных швов способом «сверху-вниз» производится короткой дугой или опиранием. Не следует допускать затекания шлака впереди дуги. Для этого угол подъема электрода к вертикали должен составлять 40 – 70°. В нижнем положении электрод рекомендуется наклонять в направлении сварки на 20 – 40° от вертикали.
При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка: 110±10°С 25-30 мин.
Химический состав наплавленного металла, %
Mn Si C P S
0.40-0.65 0.15-0.40 ≤ 0.11 ≤ 0.035 ≤ 0.030
Механические свойства металла шва
Временное сопротивление, Н/мм² Относительное удлинение, % Ударная вязкость, Дж/см²
≥450 ≥22 ≥78
Сварку проводить постоянным током любой полярности (рекомендуется обратной, «+» на электроде) или переменным током от трансформатора с напряжением холостого хода не менее 50 В.