Связаться в WhatsApp

Электроды УОНИ-13/55 Плазма д.3мм Уп/2,5кг
Тип покрытия — основное с железным порошком.
AWS A 5.1:E 7018 ISO 2560-А-E 42 4 В 42 Н 5 ГОСТ 9466-75:
Э 46–УОНИ-13/55 ПЛАЗМА-Ø-УД
Е 515 БЖ 26
ТУ У 28.7-34142621-001:2008
Назначение и область применения
Электроды УОНИ-13/55 Плазма предназначены для сварки во всех пространственных положениях, кроме сверху-вниз, ответственных конструкции и трубопроводов из углеродистых и низколегированных сталей с пределом прочности от 500 МПа до 640 МПа, особенно если необходимо обеспечит высокую стойкость сварных соединений против горячих трещин. Широко применяются в мостостроении, судостроении, судоремонте и производстве сосудов работающих под давлением.
Условия применения
Коэффициент наплавки — 10,5-11,5 г/А.ч. Расход электродов на 1 кг наплавленного металла 1,58 кг. Номинальная производительность до 115%. Электроды диаметром от 2,0 мм до 4,0 мм предназначены для сваривания во всех пространственных положениях кроме вертикального «сверху-вниз», а диаметром 5,0 мм – для нижнего, горизонтального на вертикальной площади и вертикального способа «снизу-верх».
Особые свойства
Электроды УОНИ-13/55 Плазма отличаются высокой прочностью металла шва, с особой металлургической чистотой и низким содержанием водорода в наплавленном металле . Возможность сваривания на переменном токе исключает действие магнитного дутья. Мелкокапельный перенос металла при сварке УОНИ-13/55 Плазма обеспечивает лучшую стабильность горения дуги и формирование металла шва. Благодаря добавлению железного порошка в обмазку электрода эффективность использования УОНИ 13/55 ПЛАЗМА возросла на 20 %, при этом:
Компенсированы потери металла на выгорание и разбрызгивание.
Снижен расход электродов на 10-15%.
Увеличена производительность наплавки на 8–10 %.
Шлак не затекает в сварочную ванну, формируется ровный мелкочешуйчатый шов, а образующаяся шлаковая корка легко поддается удалению.
Прокалка перед сваркой
При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка: 380-420°С 60 мин.
Химический состав наплавленного металла,%
Mn
Si
C
P
S
1,10-1,50
≤ 0,40-0,70
≤ 0,9
≤ 0,030
≤ 0,020
Механические свойства металла шва
Временное сопротивление,
Н/мм²
Относительное удлинение,
%
Ударная вязкость,
Дж/см²
500-640 ≥ 26 ≥ 180
Сварку проводить постоянным током обратной полярности, «+» на электроде, или переменным током от трансформатора с напряжением холостого хода (70±10) В.
 Электроды и проволока
Электроды УОНИ-13/55 Плазма д.3мм Уп/2,5кг
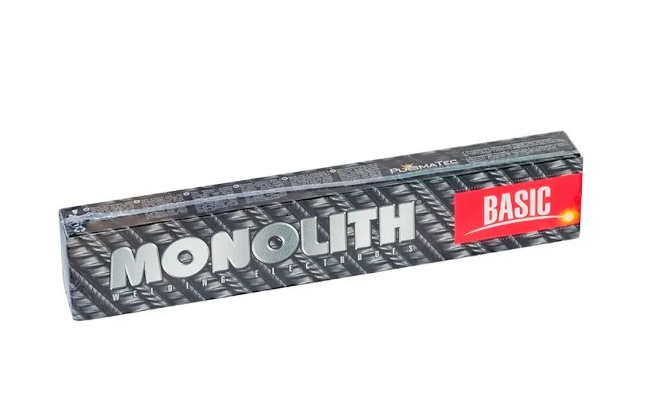
3 700₸
Электроды УОНИ-13/55 Плазма д.3мм Уп/2,5кг
3 700₸
Акции

Описание товара
Тип покрытия — основное с железным порошком.
AWS A 5.1:E 7018 ISO 2560-А-E 42 4 В 42 Н 5 ГОСТ 9466-75:
Э 46–УОНИ-13/55 ПЛАЗМА-Ø-УД
Е 515 БЖ 26
ТУ У 28.7-34142621-001:2008
Назначение и область применения
Электроды УОНИ-13/55 Плазма предназначены для сварки во всех пространственных положениях, кроме сверху-вниз, ответственных конструкции и трубопроводов из углеродистых и низколегированных сталей с пределом прочности от 500 МПа до 640 МПа, особенно если необходимо обеспечит высокую стойкость сварных соединений против горячих трещин. Широко применяются в мостостроении, судостроении, судоремонте и производстве сосудов работающих под давлением.
Условия применения
Коэффициент наплавки — 10,5-11,5 г/А.ч. Расход электродов на 1 кг наплавленного металла 1,58 кг. Номинальная производительность до 115%. Электроды диаметром от 2,0 мм до 4,0 мм предназначены для сваривания во всех пространственных положениях кроме вертикального «сверху-вниз», а диаметром 5,0 мм – для нижнего, горизонтального на вертикальной площади и вертикального способа «снизу-верх».
Особые свойства
Электроды УОНИ-13/55 Плазма отличаются высокой прочностью металла шва, с особой металлургической чистотой и низким содержанием водорода в наплавленном металле . Возможность сваривания на переменном токе исключает действие магнитного дутья. Мелкокапельный перенос металла при сварке УОНИ-13/55 Плазма обеспечивает лучшую стабильность горения дуги и формирование металла шва. Благодаря добавлению железного порошка в обмазку электрода эффективность использования УОНИ 13/55 ПЛАЗМА возросла на 20 %, при этом:
Компенсированы потери металла на выгорание и разбрызгивание.
Снижен расход электродов на 10-15%.
Увеличена производительность наплавки на 8–10 %.
Шлак не затекает в сварочную ванну, формируется ровный мелкочешуйчатый шов, а образующаяся шлаковая корка легко поддается удалению.
Прокалка перед сваркой
При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка: 380-420°С 60 мин.
Химический состав наплавленного металла,%
Mn
Si
C
P
S
1,10-1,50
≤ 0,40-0,70
≤ 0,9
≤ 0,030
≤ 0,020
Механические свойства металла шва
Временное сопротивление,
Н/мм²
Относительное удлинение,
%
Ударная вязкость,
Дж/см²
500-640 ≥ 26 ≥ 180
Сварку проводить постоянным током обратной полярности, «+» на электроде, или переменным током от трансформатора с напряжением холостого хода (70±10) В.